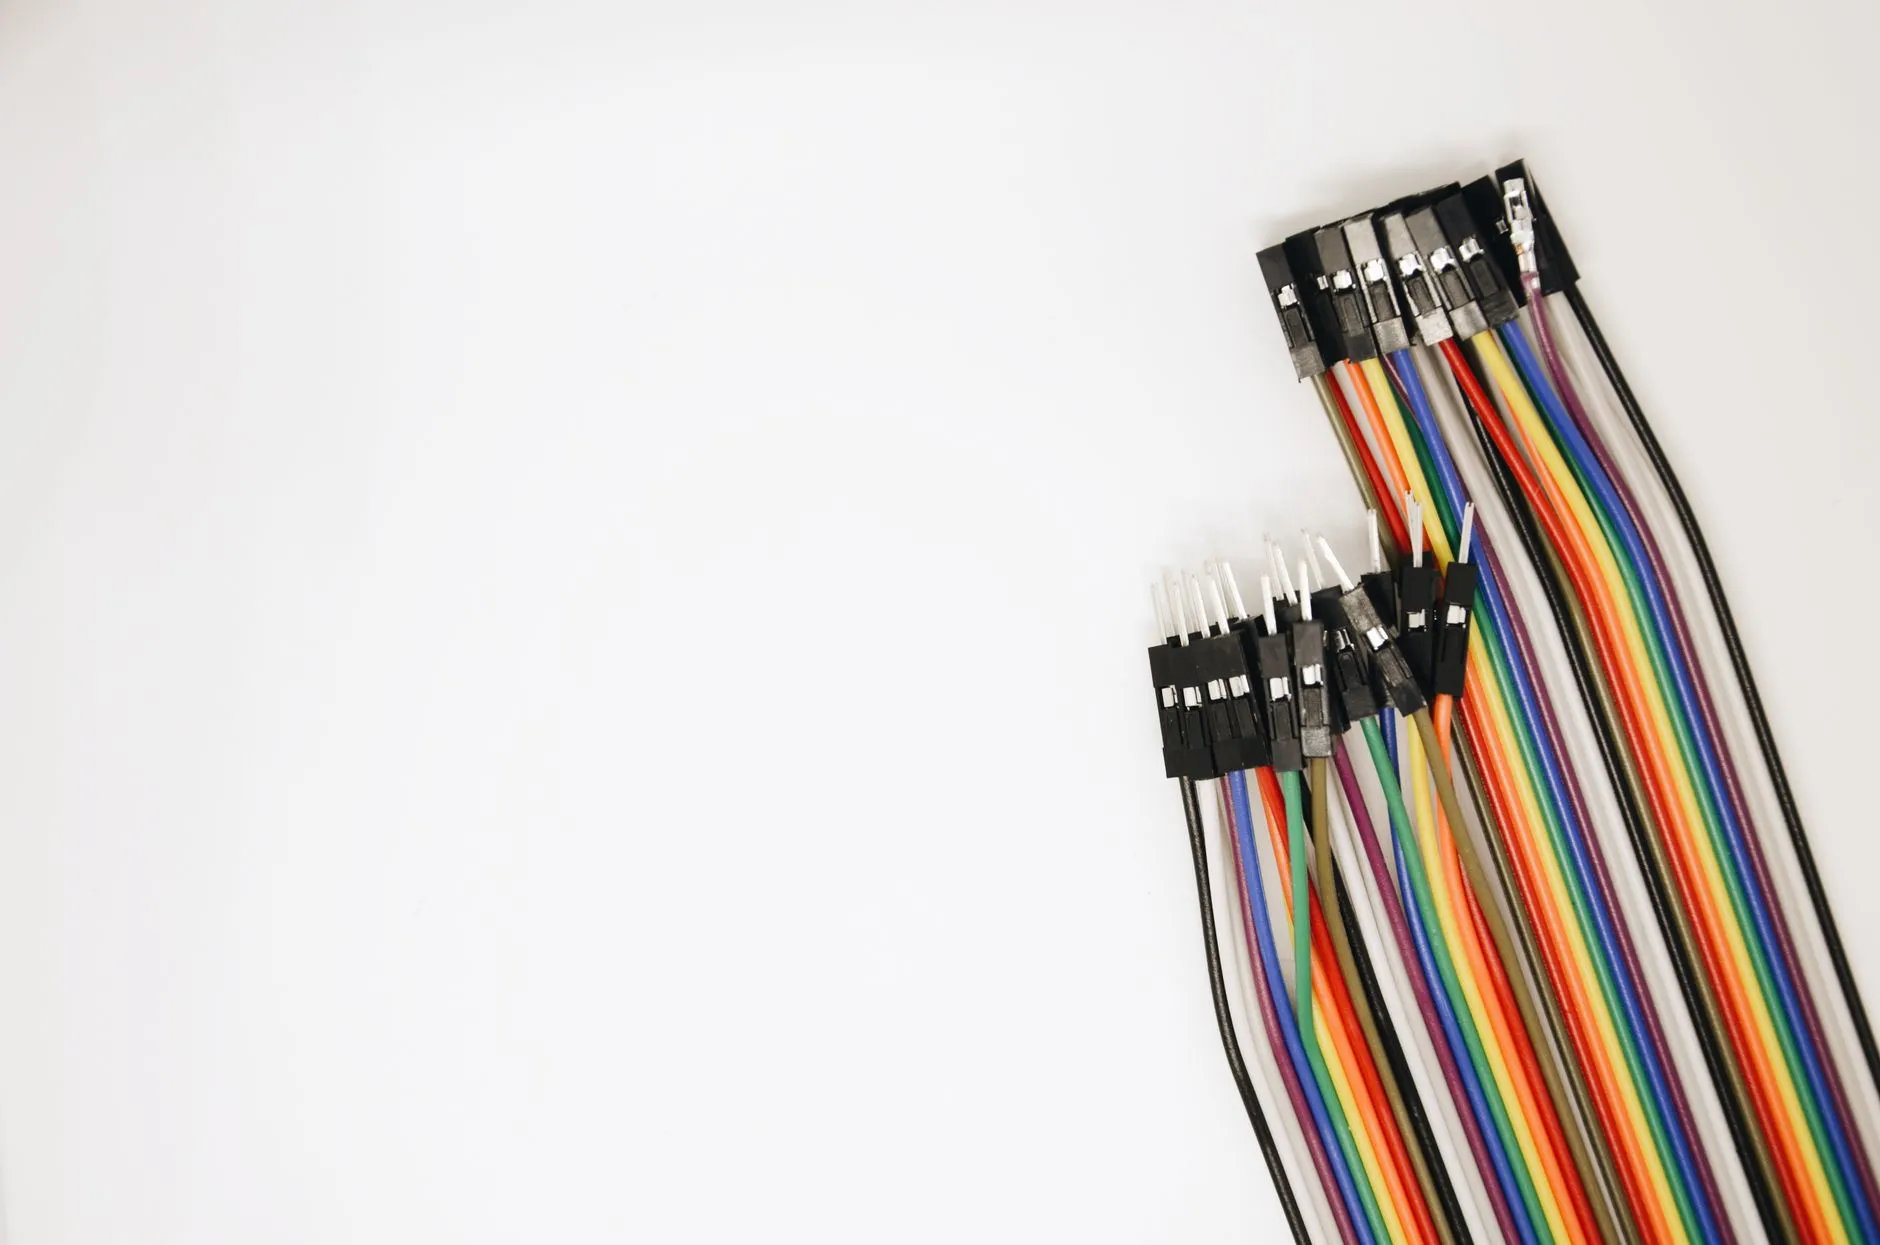
在电子线束行业,端子线与HUB线的生产工艺直接决定了成品的电气性能与使用寿命。作为深耕线材加工领域多年的东莞市共营电子有限公司,我们在车载线、对讲机线、数据线、音视频线、端子线、HUB线、RF线、DC线、AC线及新能源线的生产中,积累了一套可复用的工艺控制逻辑。本文从实际产线视角出发,拆解关键工序与质量管控节点。
端子线生产的核心工序与参数控制
端子线的工艺流程可概括为:来料检验→裁线剥皮→端子压接→穿胶壳→导通测试→外观全检。其中端子压接是最容易产生隐性缺陷的环节。压接质量取决于三个参数:压接高度、压接宽度与压接拉力。以2.0mm间距端子为例,压接高度通常控制在1.15~1.25mm区间,拉力值需达到≥50N才能满足UL486A标准。压接模具的刀口磨损每5000次需复检一次,否则会出现"假压接"——外观合格但剖面存在空隙,导致接触电阻随温升漂移。
剥皮工序同样不可忽视。芯线剥皮长度偏差超过±0.3mm时,要么铜丝外露引发短路风险,要么压接区绝缘层残留导致导通不良。我们产线采用激光测径+CCD视觉双重校验,将剥皮精度稳定在±0.15mm以内。
HUB线与其他线材的差异化工艺要点
HUB线(集线器线)与普通数据线的核心差异在于多芯对绞与屏蔽层处理。HUB线内部通常包含4对以上信号对,每对需按指定节距对绞(如12mm±2mm),以抑制串扰。屏蔽层编织密度低于85%时,高频信号衰减会明显恶化。焊接式HUB线还需控制焊接温度在340~370℃、单点焊接时间≤3秒,避免PBT胶芯受热变形。
相比之下,RF线重在阻抗匹配(50Ω或75Ω)与驻波比控制,DC线关注极性标识与耐压测试(通常1500V/1min),新能源线则需通过大电流温升测试与盐雾试验。车载线因振动环境严苛,端子压接后需增加二次锁扣与热缩管加固;对讲机线则对线材柔韧性与抗弯折次数有明确要求,一般需通过≥5000次摇摆测试。
质量管控的三个关键节点
- 首件剖面分析:每批次开机首件做端子压接剖面研磨,用200倍显微镜检查铜丝压缩比与空隙率,空隙率>10%即判不合格。
- 在线导通与耐压:100%导通测试(含错位、短路、断路),耐压测试按线材规格设定漏电流阈值(通常≤0.5mA)。
- 成品可靠性抽检:按AQL 0.65抽检,涵盖插拔力、盐雾24h、温升(ΔT≤30K)及摇摆寿命测试。
常见问题与现场应对
产线高频问题集中在三类:一是端子退针,多因胶壳卡扣尺寸公差偏大或插入角度倾斜,需校验胶壳来料并规范手工插针手法;二是高频HUB线串扰超标,往往是对绞节距不均或屏蔽层接地不良所致,应检查对绞机张力轮与接地焊点;三是新能源线温升异常,需排查导体截面积是否达标(如标称2.5mm²实测不足)及压接密实度。
端子线与HUB线的工艺窗口并不宽裕,参数漂移往往在批量后才暴露。把剖面分析、在线测试与可靠性抽检串成闭环,才能让车载线、数据线等产品在客户端保持稳定的批次一致性。东莞市共营电子有限公司持续在压接模具管理与屏蔽处理工艺上迭代,为不同应用场景的线材需求提供可追溯的制程保障。
关键词:车载线,对讲机线,数据线,音视频线,端子线,HUB线,RF线,DC线,AC线,新能源线